en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 16,2026
Was sind Spleißbänder und warum sind sie wichtig?
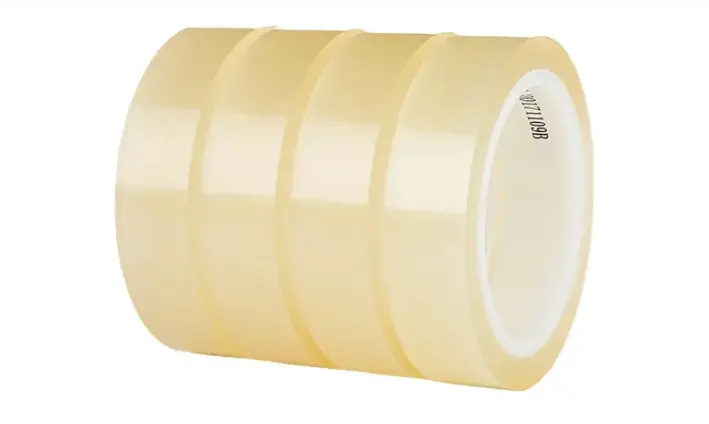
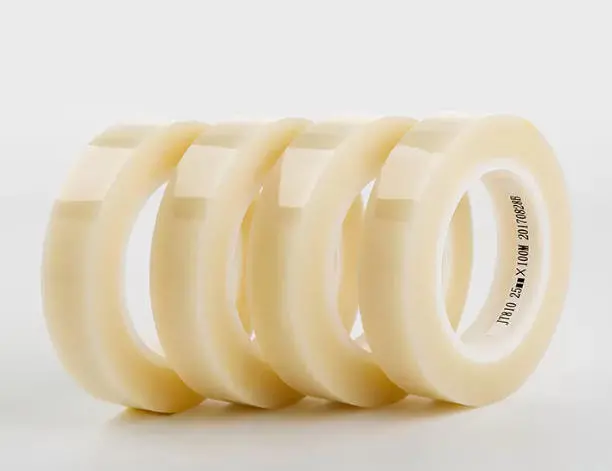
Bei der Herstellung von Harzlinsen wird die Linse zwischen Formkomponenten geformt, während das Harz einen kontrollierten Aushärtungsprozess durchläuft. Bevor die fertige Linse von der Form getrennt werden kann, müssen diese Komponenten in der vorgesehenen Position bleiben. Das in dieser Phase verwendete Band ist temporär, sein Verhalten kann sich jedoch dennoch auf die Konsistenz des Prozesses auswirken.
Das unterscheidet Formband für die Herstellung von Harzlinsen von einem Allzweck-Fixierband. Es wird auf einen Prozess angewendet, bei dem sich die Materialien um ihn herum im Laufe der Zeit verändern können. Das Harz wird eingebracht, die Formbaugruppe wird gehandhabt, der Aushärtezyklus findet statt und schließlich müssen die Komponenten getrennt werden. Das Band muss in dem Teil dieser Sequenz, in dem es benötigt wird, nützlich bleiben und dann nicht mehr nützlich sein, ohne dass ein weiteres Problem entsteht.
Die praktische Rolle lässt sich am einfachsten anhand der Formbaugruppe selbst verstehen. Wenn sich zwei Formkomponenten nach der Positionierung verschieben, kann die Änderung klein genug sein, um bei der Handhabung unbemerkt zu bleiben, aber groß genug, um Auswirkungen auf die resultierende Linse zu haben. Das Klebeband sorgt für einen vorübergehenden mechanischen Halt, während sich die Baugruppe durch den Produktionsprozess bewegt. Es kann auch dazu beitragen, den Kontakt zwischen Komponenten aufrechtzuerhalten, wenn eine stabile Schnittstelle erforderlich ist.
Wichtig ist, dass das Band nicht für die Gestaltung der optischen Oberfläche verantwortlich ist. Seine Aufgabe ist es, die Bedingungen, unter denen die optische Oberfläche entsteht, konsistent zu unterstützen .
Sobald der Produktionszyklus beginnt, werden die Anforderungen an Klebebänder für die Herstellung von Harzlinsen immer anspruchsvoller.
Bei der Erstmontage geht es den Bedienern vor allem darum, ob das Klebeband passgenau angebracht werden kann und ob die Form dort bleibt, wo sie platziert ist. Sobald die Verarbeitung und Aushärtung des Harzes beginnt, wird das Band den tatsächlichen Bedingungen des Herstellungsprozesses ausgesetzt. Die Kontaktzeit wird länger, die Temperatur kann sich ändern und das umgebende Harzsystem kann sich von den Materialien unterscheiden, die in einem Standardklebstofftest verwendet werden.
Aus diesem Grund kann ein Band während der Montage völlig zufriedenstellend erscheinen und später im Zyklus dennoch ein unerwartetes Ergebnis liefern.
Betrachten Sie einen einfachen Produktionsablauf:
1. Formkomponenten werden positioniert und vorübergehend fixiert.
2. Harz wird eingebracht und die Baugruppe wird für die Aushärtung vorbereitet.
3. Die Baugruppe bleibt für die angegebene Aushärtezeit zusammen.
4. Das Klebeband wird entfernt oder die Form wird für den nächsten Arbeitsgang getrennt.
An jedem Punkt macht das Band etwas anderes. Zu Beginn des Prozesses sind Dimensionsstabilität und Handhabung wichtig. Bei der Aushärtung müssen Klebstoff und Träger unter den Prozessbedingungen stabil bleiben. Beim Entfernen muss sich die Bindung kontrolliert lösen.
Aus diesem Grund sollte Klebeband zum Formen von Harzlinsen als Teil des gesamten Produktionszyklus bewertet werden und nicht als isoliertes Material, das auf einer Testplatte platziert wird.
Harzlinsen werden oft anhand des Brechungsindex diskutiert, aber der Brechungsindex allein beschreibt nicht die Umgebung, in der das Band eingesetzt wird.
Eine 1,49-, 1,56- oder 1,60-Linse kann unterschiedliche Harzformulierungen, Monomersysteme, Aushärtungspläne oder Produktionsbedingungen beinhalten. Zwei Linsen mit unterschiedlichen Brechungsindizes können daher unterschiedliche Anforderungen an das Band stellen, während für zwei Produkte mit ähnlichen Brechungsindizes möglicherweise dennoch unterschiedliche Verarbeitungsbedingungen gelten.
Für ein Linsenformband für die Herstellung von Harzlinsen ist diese Unterscheidung wichtig, da der Klebstoff nicht mit einer abstrakten „Linsenqualität“ interagiert. Es interagiert mit der tatsächlichen Fertigungsumgebung.
Vor der Qualifizierung eines Bandes sollten Produktionsteams die Variablen festlegen, die während des Tests unverändert bleiben:
· Harz- oder Monomersystem
· Formmaterial und Oberflächenzustand
· Aushärtemethode und -zyklus
· Methode zum Anbringen von Klebebändern
· Erforderliche Kontaktzeit
· Entfernungsverfahren
Der Zweck besteht nicht darin, eine komplizierte Laborspezifikation zu erstellen. Dadurch soll verhindert werden, dass einer scheinbar erfolgreichen Bandauswahl falsche Testbedingungen zugrunde liegen.
Ein Band, das mit einem Harzsystem funktioniert, sollte daher als für diesen Prozess validiert betrachtet werden und nicht automatisch als für jede Harzlinsen-Produktionslinie geeignet angesehen werden.
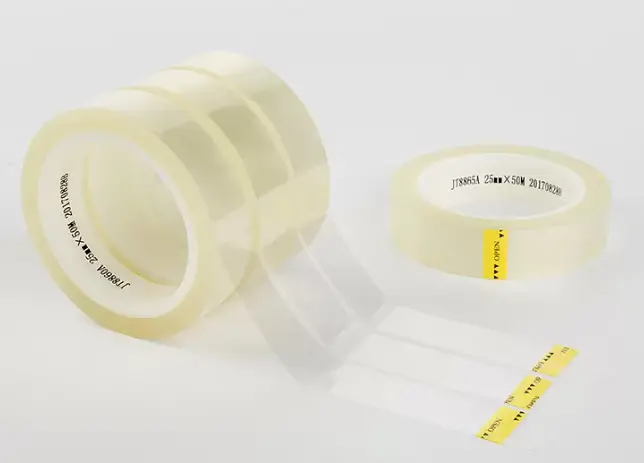
Die anfängliche Haftung ist beim Screening von Materialien nützlich, sagt jedoch wenig darüber aus, was passiert, nachdem das Band über die erforderliche Zeit in der Produktionsumgebung verblieben ist.
Stellen Sie sich vor, ein Klebeband wird auf eine Form aufgetragen und sofort getestet. Es hält fest, die Anwendung sieht sauber aus und der Bediener hat keine Schwierigkeiten damit zu arbeiten. Dieses Ergebnis beantwortet nur die erste Frage: Kann das Band die Baugruppe am Anfang halten?
Die Produktionslinie stellt mehrere zusätzliche Fragen.
Bleibt das Klebeband nach Beginn des Aushärtungszyklus an Ort und Stelle? Behält die Unterlage ihre Form? Lässt sich der Kleber nach längerem Kontakt merklich schwerer lösen? Kann der Bediener das Klebeband entfernen, ohne die Arbeitsfläche zu beschädigen oder zu verunreinigen?
Diese Fragen werden besonders relevant, wenn ein Produktionszyklus geändert wird. Eine neue Harzformulierung oder eine längere Aushärtungszeit kann ein zuvor akzeptables Harzlinsenband in ein Material verwandeln, das neu qualifiziert werden muss.
Ein sinnvoller Vergleich sollte daher den Zustand des Bandes vor und nach der Verarbeitung umfassen.
Kontrollpunkt | Produktionsfrage |
Vor dem Aushärten | Wird die Form nach dem Auftragen genau gehalten? |
Während des Aushärtens | Bleibt das Band stabil, ohne sich anzuheben oder zu verschieben? |
Nach dem Aushärten | Hat sich das Klebeverhalten deutlich verändert? |
Beim Entfernen | Kann das Band mit kontrollierter Geschwindigkeit getrennt werden? |
Nach dem Entfernen | Ist die Form bzw. Kontaktfläche für den nächsten Arbeitsgang noch akzeptabel? |
Diese Art von Test liefert nützlichere Informationen als der Vergleich der Schälhaftungswerte allein, da sie die tatsächliche Sequenz widerspiegelt, die das Band überstehen muss.
Auch die Kontaktfläche verdient Beachtung. Ein Klebeband kann auf einer flachen Testoberfläche gut funktionieren, verhält sich jedoch anders, wenn es um die Form einer tatsächlichen Linsenform angebracht wird.
Wenn das Klebeband um einen gekrümmten Bereich gewickelt oder positioniert wird, muss der Träger der Oberfläche ohne übermäßige Spannung folgen. Wenn es sich nicht ausreichend anpassen kann, kann es sein, dass die Kanten nach und nach den Kontakt verlieren. Wenn sich das Material während des Auftragens jedoch zu leicht dehnt, ist der Bediener möglicherweise nicht in der Lage, den gleichen Auftragungszustand von einer Baugruppe zur anderen zu reproduzieren.
Dies wird zu einem Problem der Prozesskontrolle und nicht nur zu einem Problem der Klebefestigkeit.
Beispielsweise kann ein Bediener zwei Stücke desselben Klebebands an scheinbar identischen Formen anbringen. Ein Teil wird mit etwas mehr Spannung angelegt, das andere mit weniger. Wenn die Bandkonstruktion sehr empfindlich auf Dehnung reagiert, kann der resultierende Kontaktzustand anders sein, auch wenn sich das Produkt selbst nicht verändert hat.
Aus diesem Grund ist neben dem Klebesystem auch die physikalische Konstruktion des Formbandes für optische Linsen wichtig. Die Flexibilität des Trägers, die Dimensionsstabilität, die Dicke und die Handhabungseigenschaften tragen alle dazu bei, wie gleichmäßig das Klebeband auf die Form aufgetragen werden kann.
Das Ziel ist nicht maximale Flexibilität oder maximale Haftung. Das Ziel ist ein Band, das wiederholt in der vorgesehenen Konfiguration angebracht werden kann und dort für den erforderlichen Teil des Prozesses verbleibt.
Einer der einfachsten Fehler bei der Bandauswahl besteht darin, die Leistung nur an der Stelle zu beurteilen, an der das Band angebracht wird.
In der Produktion muss sich das Band irgendwann lösen.
Wenn die Entfernung übermäßig viel Kraft erfordert, kann der Bediener den Vorgang verlangsamen oder seine Entfernungstechnik ändern. Wenn sich der Klebstoff nach dem Aushärten nur schwer lösen lässt, ist das Klebeband möglicherweise nicht mehr für den vorgesehenen Produktionszyklus geeignet, obwohl die anfängliche Halteleistung hervorragend war.
Dies bedeutet nicht, dass bei jeder Anwendung eine extrem geringe Haftung erforderlich ist. Ein Klebeband, das sich zu leicht löst, kann zu eigenen Problemen führen, wenn sich die Formbaugruppe während der Handhabung bewegt.
Der nützliche Bereich liegt zwischen diesen beiden Ergebnissen:
ausreichende Haltekraft während des erforderlichen Prozesses, gefolgt von einer vorhersehbaren Freigabe, wenn der Prozess abgeschlossen ist.
Dieses Gleichgewicht ist besonders wichtig, wenn die Produktionsmengen hoch sind. Ein kleines Entfernungsproblem, das hunderte oder tausende Male wiederholt wird, kann zu einem messbaren Arbeits- und Ertragsproblem werden.
Für ein neues Klebeband zur Herstellung von Harzlinsen ist die zuverlässigste Qualifizierungsmethode in der Regel ein kontrollierter Produktionsversuch und nicht eine lange Liste von Laborzahlen.
Das Klebeband sollte mit der gleichen Methode wie in der Produktionslinie angebracht werden. Die Form sollte den gleichen Oberflächenzustand haben und das Harz sollte den gleichen Aushärtungszyklus durchlaufen. Wenn das Band normalerweise nach einer bestimmten Verweildauer entfernt wird, sollte diese Zeit auch reproduziert werden.
Bei dem Versuch sollte nicht nur erfasst werden, ob die Linsenbaugruppe den Prozess übersteht, sondern auch, ob das Band Abweichungen zwischen Bedienern oder Chargen verursacht.
Eine praktische Evaluation kann sich auf vier Fragen konzentrieren:
· Ist die Form während des gesamten erforderlichen Prozesses korrekt positioniert geblieben?
· Hat das Band unter den tatsächlichen Aushärtungsbedingungen einen gleichmäßigen Kontakt aufrechterhalten?
· Könnten Bediener es ohne übermäßigen Aufwand oder Prozessunterbrechung entfernen?
· War das Ergebnis über mehrere Baugruppen hinweg wiederholbar?
Dieser Ansatz ist besonders nützlich, wenn Sie von einem Band zum anderen wechseln. Anstatt zu fragen, welches Produkt auf dem Papier die höchsten Spezifikationen aufweist, kann das Produktionsteam vergleichen, wie sich jedes Band unter identischen Bedingungen verhält.
Es erleichtert auch die Fehlerbehebung. Wenn ein Band erst nach dem Aushärtezyklus versagt, kann sich die Untersuchung auf die Prozessbelastung konzentrieren. Wenn es während der Anwendung versagt, kann das Problem stattdessen mit der Oberflächenbeschaffenheit, dem Anwendungsdruck, dem Trägerverhalten oder der Formgeometrie zusammenhängen.
Der Wert von Formklebeband für die Herstellung von Harzlinsen ergibt sich aus seiner Fähigkeit, mehrere Fertigungsstufen zu überbrücken, ohne ein dauerhafter Bestandteil der Baugruppe zu werden.
Es stützt die Form in der Phase, in der es auf die Positionierung ankommt, bleibt während der Verarbeitung des Harzes funktionsfähig und muss den Prozess dann sauber genug verlassen, damit der nächste Arbeitsgang fortgesetzt werden kann. Das richtige Band wird daher durch das Produktionsfenster definiert, in dem es arbeiten muss, und nicht durch eine einzelne Leistungszahl.
Für Hersteller, die mit unterschiedlichen Harzlinsenanwendungen arbeiten, können Formklebebänder für optische Linsen entsprechend der tatsächlichen Formkonfiguration und dem Produktionszyklus bewertet werden. Bestimmte Linsenqualitäten erfordern möglicherweise eine separate Validierung, insbesondere wenn die Harzformulierung oder die Aushärtungsbedingungen unterschiedlich sind.
Eine sinnvolle Herangehensweise an die Auswahl besteht darin, mit dem Prozess und nicht mit dem Band zu beginnen:
Welches Harz wird verarbeitet? Wie wird die Form zusammengebaut? Wie lange bleibt das Band an Ort und Stelle? Welchen Bedingungen unterliegt es vor der Entfernung?
Sobald diese Fragen definiert sind, kann die Bandleistung anhand der Anforderungen bewertet werden, die in der Produktionslinie tatsächlich von Bedeutung sind. Das ist es, was ein Linsenband für Harzlinsenanwendungen so nützlich macht: Nicht nur, dass es an der Form haften kann, sondern auch, dass sein Verhalten während der gesamten Phase, in der der Herstellungsprozess davon abhängt, vorhersehbar bleibt.